چگونه خطوط لایه فیلامنت ABS را برطرف کنیم؟

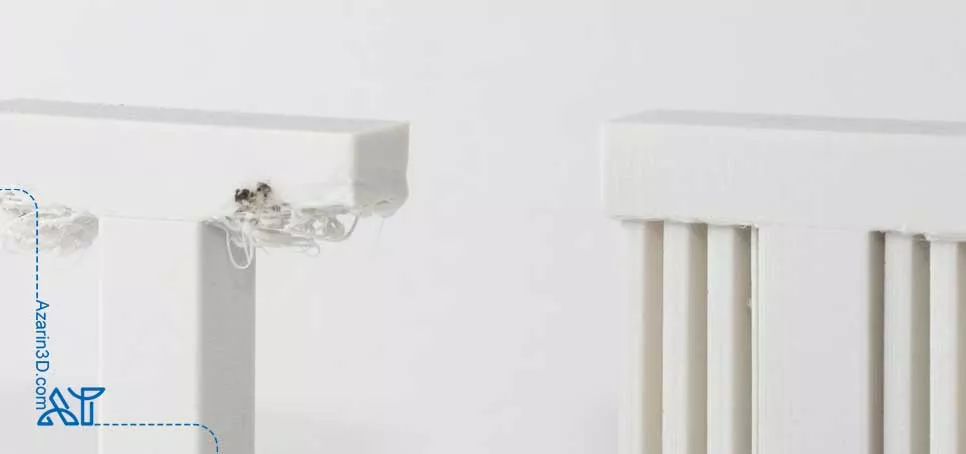
یکی از مشکلات رایجی که در فرآیند چاپ سهبعدی با فیلامنت ABS مشاهده میشود، وجود خطوط افقی نامنظم روی سطح قطعه است. این خطوط که به آنها Layer Lines گفته میشود، علاوه بر تاثیر منفی بر ظاهر نهایی قطعه، در بسیاری از موارد نشاندهنده یک ایراد مشخص در تنظیمات چاپگر یا شرایط فرآیند چاپ هستند. رفع خطوط لایه فیلامنت ABS معمولاً نیازمند بررسی همزمان چند عامل مختلف است و با شناخت دقیق این عوامل، میتوان به نتیجهای قابل قبول و حرفهای دست یافت. در ادامه این مقاله، بهصورت کامل و گامبهگام روشهای مؤثر برای رفع خطوط لایه فیلامنت ABS بررسی میشود.
چرا فیلامنت ABS بیشتر مستعد بروز خطوط لایه است؟
فیلامنت ABS به دلیل خواص فیزیکی و شیمیایی خاص خود، نسبت به بسیاری از فیلامنتهای دیگر مانند PLA، بیشتر در معرض بروز خطوط لایه قرار دارد. این ماده هنگام سرد شدن دچار انقباض حرارتی قابلتوجهی میشود و در صورتی که این انقباض بهصورت یکنواخت اتفاق نیفتد، فاصله یا پلههای جزئی میان لایهها ایجاد میشود. علاوه بر این، ABS نسبت به جریان هوا و افت ناگهانی دمای محیط حساسیت بالایی دارد و همین موضوع میتواند کیفیت نهایی سطح را تحت تاثیر قرار دهد. به همین دلیل، پیش از شروع چاپ توصیه میشود در مرحله خرید فیلامنت به کیفیت و برند محصول توجه ویژهای داشته باشید، چرا که فیلامنتهای بیکیفیت معمولاً نوسان بیشتری در رفتار حرارتی دارند. با توجه به این ویژگیها، رفع خطوط لایه فیلامنت ABS نیازمند دقت بیشتری نسبت به سایر مواد است.
دمای نازل و بستر در رفع خطوط لایه فیلامنت ABS
نخستین گام در فرآیند رفع خطوط لایه فیلامنت ABS، بررسی و تنظیم دقیق دماست. دمای مناسب نازل برای خرید فیلامنت ABS معمولاً بین ۲۲۰ تا ۲۵۰ درجه سانتیگراد و دمای بستر بین ۹۰ تا ۱۱۰ درجه سانتیگراد است، هرچند این محدوده بسته به برند و ترکیب فیلامنت میتواند متفاوت باشد. در صورتی که دمای چاپ کمتر از حد لازم باشد، چسبندگی میان لایهها ضعیف میشود و خطوط برجسته و قابللمس روی سطح ظاهر میشود. در مقابل، دمای بیش از حد نیز میتواند موجب افتادگی در لبهها و کاهش دقت ابعادی قطعه شود. برای تعیین دمای بهینه، پیشنهاد میشود از تست Temperature Tower استفاده شود؛ این آزمایش امکان مقایسه چند دمای مختلف در یک چاپ واحد را فراهم میکند.
کاهش ارتفاع لایه برای رفع خطوط لایه فیلامنت ABS
ارتفاع لایه یکی از پارامترهایی است که تاثیر مستقیمی بر رفع خطوط لایه فیلامنت ABS دارد. هرچه ارتفاع لایه کمتر باشد، انتقال میان لایههای متوالی نرمتر و کمتر قابلمشاهده خواهد بود. برای نازلهای استاندارد با قطر ۰.۴ میلیمتر، کاهش ارتفاع لایه از ۰.۲ میلیمتر به بازه ۰.۱۲ تا ۰.۱۵ میلیمتر معمولاً نتیجه قابلتوجهی در صافی سطح ایجاد میکند. باید توجه داشت که کاهش بیشازحد ارتفاع لایه، زمان چاپ را افزایش میدهد و انتخاب مقدار مناسب باید با در نظر گرفتن نیاز پروژه صورت گیرد.
کالیبراسیون فلو در رفع خطوط لایه فیلامنت ABS
اکستروژن نادرست، اعم از بیشازحد یا کمتر از حد نیاز، یکی از دلایل اصلی بروز ناهمواری در سطح قطعه است. در صورتی که مقدار مواد خارجشده از نازل بیشتر از نیاز واقعی باشد، سطح برجسته میشود؛ در حالتی که این مقدار کمتر از حد لازم باشد، سطح فرورفته و ناهموار خواهد بود. برای رفع این مشکل، پیشنهاد میشود یک نمونه کالیبراسیون ساده چاپ شود، ضخامت دیواره آن با کولیس اندازهگیری شود و مقدار Flow Rate در نرمافزار اسلایسر، معمولاً در بازه ۹۵ تا ۱۰۵ درصد، بر همین اساس تنظیم گردد.
سرعت چاپ و رفع خطوط لایه فیلامنت ABS
سرعت بالای چاپ میتواند موجب بروز ارتعاش در هد چاپگر شود که نتیجه آن بهصورت خطوط موجی یا نامنظم روی سطح قابلمشاهده است. این پدیده در فیلامنت ABS به دلیل وزن بیشتر مواد نسبت به PLA، محسوستر است. سرعت چاپ بین ۴۰ تا ۶۰ میلیمتر بر ثانیه برای اکثر چاپگرهای خانگی، تعادل مناسبی میان سرعت و کیفیت سطح ایجاد میکند. در صورت پشتیبانی فرمور چاپگر، کاهش شتاب و جرک نیز میتواند به بهبود نتیجه کمک کند.
وضعیت مکانیکی چاپگر و خطوط لایه فیلامنت ABS
در برخی موارد، علت بروز خطوط لایه به تنظیمات نرمافزاری مربوط نیست و ریشه در مشکلات مکانیکی چاپگر دارد. تسمههای شل، بلبرینگهای فرسوده و عدم تراز بودن بستر چاپ، از جمله عواملی هستند که میتوانند خطوط منظم و تکرار شونده ایجاد کنند. در صورتی که الگوی خطوط مشاهدهشده بهصورت دورهای و ثابت باشد، احتمال زیادی وجود دارد که علت مشکل، سختافزاری باشد. بررسی این بخش، پیشنیاز اساسی برای رفع خطوط لایه فیلامنت ABS محسوب میشود.
محفظه چاپ برای رفع خطوط لایه فیلامنت ABS
با توجه به حساسیت بالای فیلامنت ABS نسبت به تغییرات دمایی محیط، استفاده از محفظه چاپ بسته یکی از راهکارهای موثر برای بهبود کیفیت سطح است. محفظه چاپ باعث میشود جریان هوا کنترل شود و دمای محیط در طول فرایند چاپ یکنواخت باقی بماند. این موضوع نهتنها به کاهش خطوط لایه کمک میکند، بلکه احتمال بروز واپیچیدگی (Warping) در گوشههای قطعه را نیز کاهش میدهد.
Ironing برای رفع خطوط لایه فیلامنت ABS
قابلیت Ironing در برخی نرمافزارهای اسلایسر، امکان عبور مجدد نازل روی سطوح بالایی قطعه را با دمای پایینتر و اکستروژن کنترلشده فراهم میکند. این فرآیند به ذوب جزئی و صاف شدن خطوط باقیمانده روی سطح کمک میکند. این روش عمدتاً برای سطوح تخت و رو به بالا کاربرد دارد و میتواند نتیجه قابلتوجهی در بهبود ظاهر نهایی قطعه ایجاد کند.
خشکسازی فیلامنت و رفع خطوط لایه فیلامنت ABS
فیلامنت ABS در معرض هوا مستعد جذب رطوبت است و این رطوبت میتواند رفتار مواد در حین اکستروژن را تغییر دهد. نتیجه این موضوع معمولاً بهصورت صدای نامنظم حین چاپ و ایجاد سطح ناهموار مشاهده میشود. در صورتی که فیلامنت برای مدت طولانی در معرض هوای آزاد قرار گرفته باشد، پیشنهاد میشود با استفاده از دستگاه فیلامنت درایر، در دمای ۶۰ تا ۸۰ درجه سانتیگراد به مدت چند ساعت خشکسازی شود.
پرداخت سطح؛ راه نهایی رفع خطوط لایه فیلامنت ABS
در صورتی که پس از اعمال تمامی تنظیمات، همچنان اثری از خطوط لایه باقی بماند، میتوان از روشهای پرداخت سطح استفاده کرد. سمبادهزنی مرحلهای با گریدهای ۲۰۰ تا ۲۰۰۰، یکی از سادهترین روشها برای بهبود صافی سطح است، هر چند زمانبر خواهد بود. همچنین استفاده از پرایمر فیلر پیش از رنگآمیزی میتواند به پوشاندن شکافهای ریز باقیمانده کمک کند.
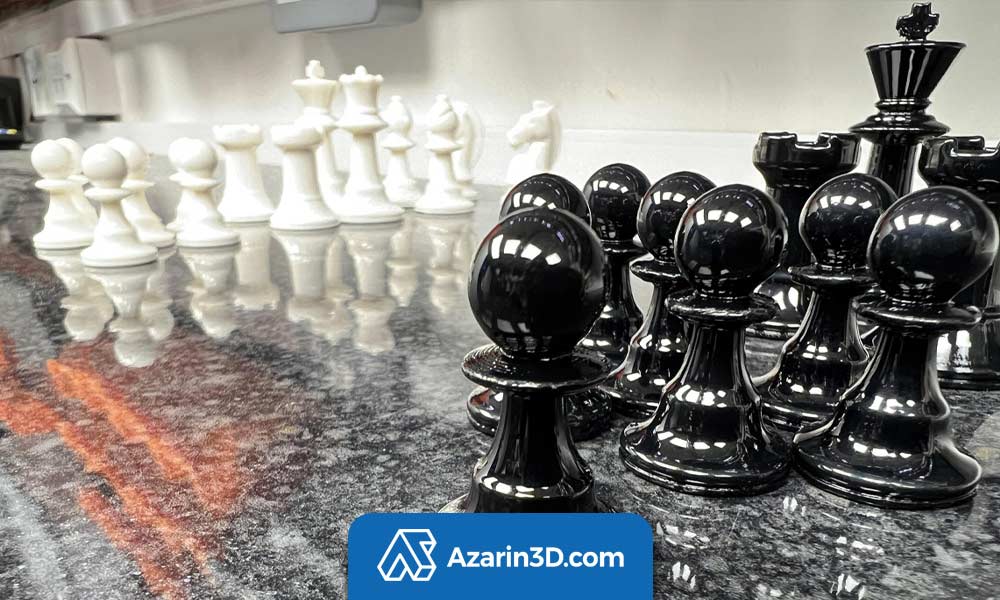
یکی دیگر از روشهای مؤثر برای رفع خطوط لایه فیلامنت ABS، پرداخت با بخار استون یا Acetone Vapor Smoothing است. در این فرآیند، بخار استون با سطح قطعه تماس پیدا میکند و در صورت سازگاری متریال، لایهای بسیار نازک از سطح را نرم میکند؛ همین موضوع میتواند باعث کاهش خطوط لایه و ایجاد سطحی صافتر و براقتر شود. علاوه بر این روش شیمیایی، سنبادهکاری، بتونهکاری و رنگآمیزی نیز از دیگر راههای رایج برای بهبود ظاهر نهایی قطعه هستند.
Acetone Vapor Smoothing چیست؟
Acetone Vapor Smoothing یا پرداخت چاپ سهبعدی با بخار استون، یک روش شیمیایی برای بهبود سطح برخی قطعات چاپشده با فناوری لایه گذاری است. در این فرآیند، بخار استون با سطح قطعه تماس پیدا میکند و در موادی که به استون حساس هستند، باعث نرم شدن کنترلشده لایه بسیار نازکی از سطح میشود.
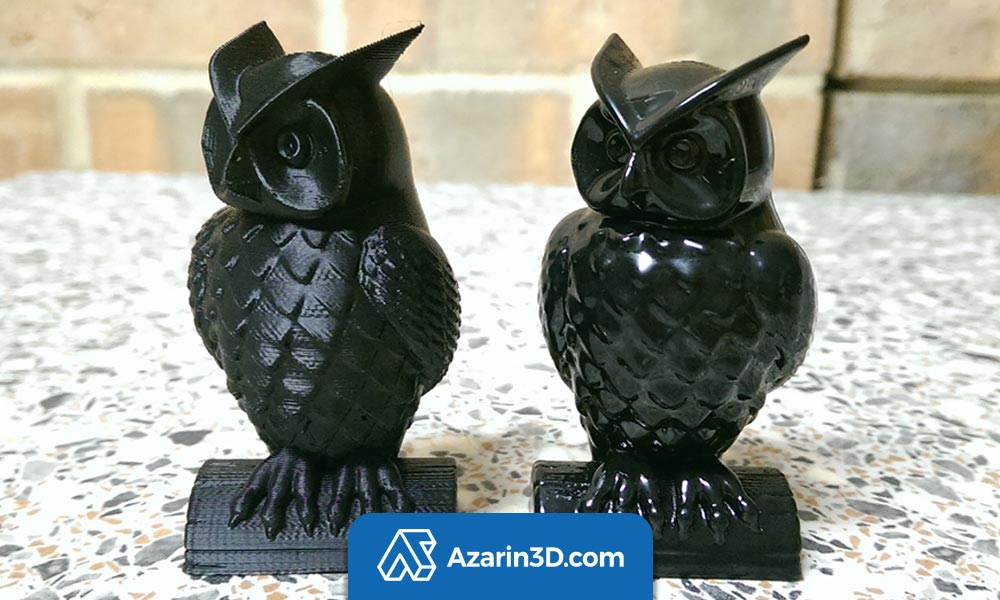
در قطعات چاپشده با فیلامنت، سطح مدل از کنار هم قرار گرفتن لایههای متعدد متریال تشکیل شده است. این ساختار لایهلایه معمولاً به شکل خطوط قابل مشاهده روی سطح قطعه دیده میشود. زمانی که سطح یک قطعه ABS در معرض بخار استون قرار میگیرد، استون میتواند بخش بسیار نازکی از سطح را تحت تأثیر قرار دهد و ناهمواریهای کوچک ناشی از خطوط لایه را کمتر نمایان کند.
در نتیجه، ظاهر قطعه ممکن است نسبت به حالت اولیه صافتر، یکدستتر و براقتر شود. میزان تغییر سطح به عواملی مانند نوع و فرمولاسیون فیلامنت، کیفیت چاپ، هندسه قطعه و شرایط فرآیند بستگی دارد؛ بنابراین نتیجه پرداخت برای همه قطعات یکسان نیست. نکته مهم این است که Acetone Vapor Smoothing یک روش عمومی برای تمام متریال های چاپ نیست. این فرآیند به سازگاری شیمیایی متریال با استون وابسته است و به همین دلیل، شناخت دقیق نوع فیلامنت پیش از انتخاب این روش اهمیت زیادی دارد.
چرا ABS برای پرداخت با استون مناسب است؟
انتخاب متریال یکی از مهمترین عوامل در موفقیت پرداخت چاپ سهبعدی با استون است. استون میتواند به ساختار سطحی ABS اثر بگذارد و آن را بهصورت کنترلشده نرم کند؛ به همین دلیل، ABS یکی از شناختهشدهترین متریالها برای Acetone Vapor Smoothing محسوب میشود.
در این فرآیند، استون با سطح ABS برهمکنش ایجاد میکند و باعث نرم شدن لایه بسیار نازکی از سطح میشود. این تغییر سطحی میتواند ناهمواریهای بین لایهها را کاهش دهد و ظاهر قطعه را یکدستتر کند. به همین دلیل، پرداخت ABS با استون معمولاً برای قطعاتی مورد توجه قرار میگیرد که کاهش خطوط لایه و بهبود ظاهر نهایی آنها اهمیت دارد.
با این حال، هر فیلامنتی که با نام ABS فروخته میشود لزوماً واکنش یکسانی به استون ندارد. ترکیبات، افزودنیها و فرمولاسیون متفاوت فیلامنتها میتوانند روی نتیجه نهایی تاثیر بگذارند. بنابراین بهتر است پیش از پرداخت یک قطعه اصلی، سازگاری متریال با استون روی یک نمونه آزمایشی بررسی شود.
ASA نیز در بسیاری از موارد میتواند تحت تأثیر استون قرار بگیرد، اما رفتار آن لزوماً با ABS یکسان نیست. در مقابل، PLA برای پرداخت با بخار استون گزینه مناسبی محسوب نمیشود و نباید انتظار داشت این روش روی PLA همان نتیجهای را ایجاد کند که روی ABS ایجاد میکند. بنابراین، پیش از انتخاب روش پرداخت، ابتدا باید نوع دقیق فیلامنت و ویژگیهای آن مشخص شود. انتخاب متریال مناسب، در کنار کنترل صحیح فرآیند، نقش مهمی در رسیدن به سطح مطلوب و جلوگیری از آسیب به قطعه دارد.
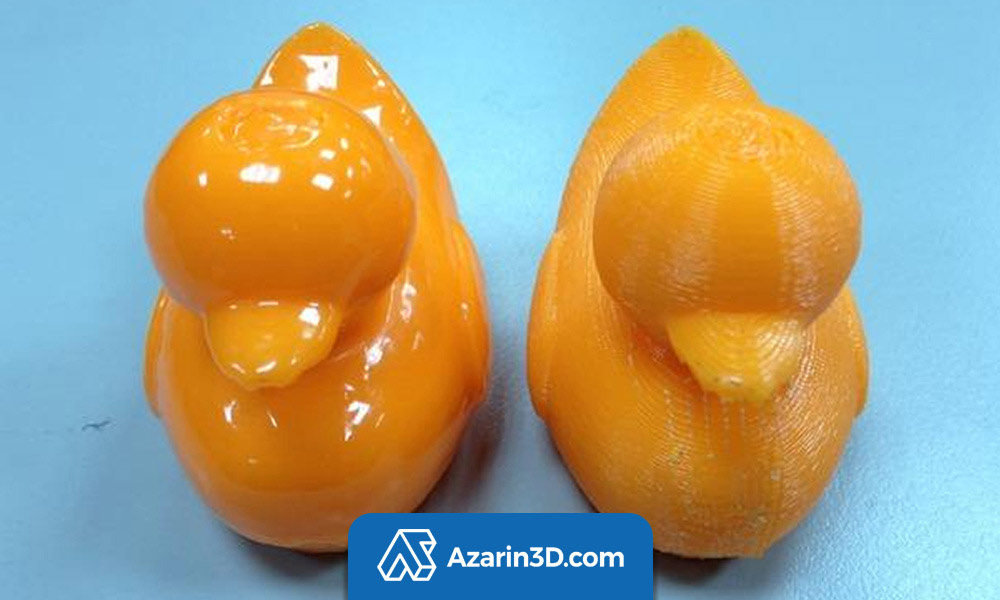
بخار استون چگونه خطوط لایه ABS را کاهش میدهد؟
در چاپ سهبعدی لایه به لایه، قطعه از قرار گرفتن لایههای متوالی فیلامنت روی یکدیگر ساخته میشود. مرز میان این لایهها روی سطح قطعه به شکل خطوطی قابل مشاهده است که به آنها Layer Lines گفته میشود. ارتفاع لایه، عرض خطوط، کیفیت چاپ و نحوه قرارگیری مدل میتوانند بر میزان دیده شدن این خطوط تاثیر داشته باشند.
در Acetone Vapor Smoothing، بخار استون با سطح ABS تماس پیدا میکند و بخش بسیار نازکی از لایه بیرونی ماده را تحت تأثیر قرار میدهد. این فرآیند باعث نرم شدن سطح میشود و در نتیجه، برجستگیها و فرورفتگیهای کوچک ایجاد شده بین لایهها کمتر دیده میشوند. با کاهش این ناهمواریها، سطح قطعه میتواند ظاهر صافتر و براقتری پیدا کند. به همین دلیل، پرداخت با بخار استون بیشتر بهعنوان یک روش برای بهبود فینیش سطح شناخته میشود، نه روشی برای تغییر ساختار داخلی قطعه.
با این حال، میزان صاف شدن سطح به عوامل مختلفی بستگی دارد. نوع و فرمولاسیون ABS، کیفیت چاپ، ارتفاع لایه، هندسه قطعه و میزان مواجهه سطح با بخار میتوانند روی نتیجه نهایی تاثیر بگذارند. پرداخت بیش از حد نیز ممکن است باعث نرم شدن جزئیات، گرد شدن لبهها یا تغییر شکل بخشهایی از مدل شود. بنابراین، هدف از پرداخت ABS با استون صرفاً از بین بردن کامل خطوط لایه نیست؛ بلکه ایجاد تعادل میان کاهش ناهمواریهای سطح و حفظ جزئیات و هندسه اصلی قطعه اهمیت دارد.
مزایای پرداخت ساخت ABS با استون چیست؟
یکی از مهمترین مزایای Acetone Vapor Smoothing، بهبود ظاهر سطح قطعات چاپشده با ABS است. کاهش قابل مشاهده خطوط لایه میتواند باعث شود قطعه نسبت به حالت خام، سطحی صافتر و یکدستتر داشته باشد و ظاهر نهایی آن حرفهایتر به نظر برسد.
پرداخت با بخار استون میتواند برای قطعاتی که ظاهر اهمیت زیادی دارد، کاربرد داشته باشد. مدلهای نمایشی، ماکتها، قطعات دکوراتیو و برخی نمونههای اولیه از جمله مواردی هستند که میتوان از این روش برای بهبود فینیش سطح آنها استفاده کرد. یکی دیگر از ویژگیهای این روش، ایجاد سطح براقتر نسبت به سطح خام برخی قطعههای ABS است. میزان براقیت به نوع فیلامنت و شرایط پرداخت بستگی دارد و نمیتوان نتیجه یکسانی را برای تمام قطعات و انواع ABS انتظار داشت.
از طرف دیگر، کاهش ناهمواریهای سطح میتواند ظاهر قطعه را یکپارچهتر نشان دهد و در برخی پروژهها نیاز به انجام عملیات تکمیلی مانند سنبادهکاری گسترده را کاهش دهد. البته این موضوع به هندسه قطعه و سطح مورد انتظار بستگی دارد و پرداخت با استون همیشه جایگزین تمام روشهای فینیشینگ نیست. در نهایت، مهمترین کاربرد پرداخت قطعه ABS با استون زمانی است که هدف، بهبود فینیش ظاهری قطعه بدون حذف کامل ساختار و جزئیات طراحی باشد. برای قطعاتی که دقت ابعادی و حفظ لبههای تیز اهمیت بالایی دارد، باید محدودیتهای این روش نیز در نظر گرفته شود.
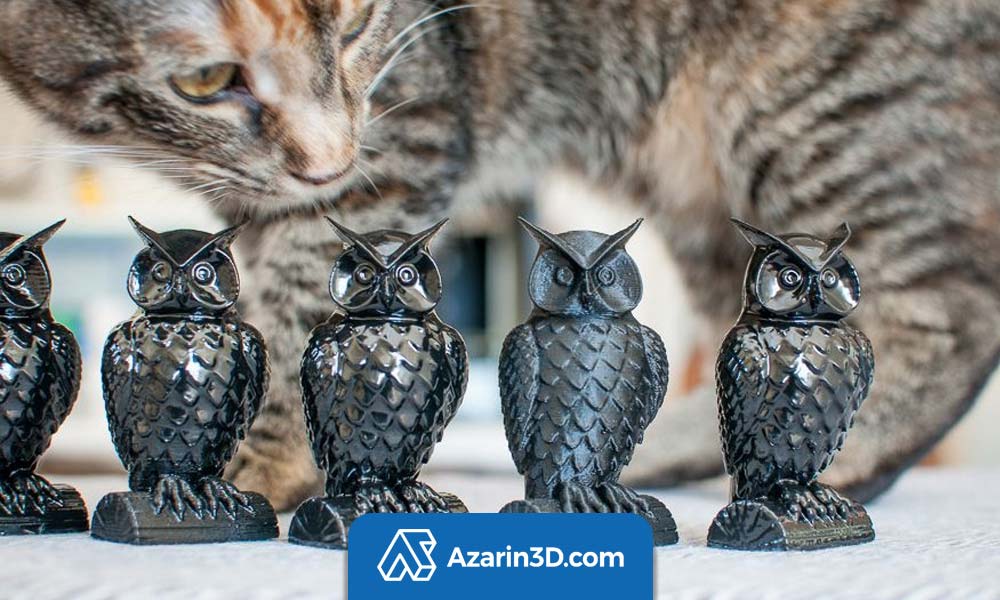
محدودیتهای مهم پرداخت چاپ ABS با استون
با وجود اینکه Acetone Vapor Smoothing میتواند ظاهر قطعههای ABS را بهبود دهد، این روش محدودیتهایی دارد و برای همه قطعات انتخاب مناسبی نیست. مهمترین موضوع، احتمال تأثیر فرآیند روی ابعاد، جزئیات و هندسه قطعه است. اگر سطح قطعه بیش از حد در معرض بخار استون قرار بگیرد، نرم شدن سطح میتواند باعث کاهش جزئیات ظریف یا تغییر شکل بخشهایی از مدل شود. لبههای تیز، نوشتههای برجسته، شیارهای باریک و جزئیات کوچک نیز ممکن است در اثر پولیش قطعات چاپ سه بعدی با استون بیش از حد، وضوح اولیه خود را از دست بدهند. به همین دلیل، قطعاتی که حفظ هندسه دقیق آنها اهمیت زیادی دارد، باید با دقت بیشتری برای این روش انتخاب شوند.
تغییر ابعاد یکی دیگر از مواردی است که باید در قطعات مهندسی مورد توجه قرار گیرد. از آنجا که پرداخت با استون بخشی از سطح ماده را نرم میکند، نمیتوان بدون آزمایش و بررسی، میزان تغییر ابعاد یک قطعه را دقیقاً پیشبینی کرد. بنابراین برای قطعاتی که دارای تلرانسهای دقیق هستند، بهتر است تأثیر فرآیند ابتدا روی نمونه آزمایشی بررسی شود. از طرف دیگر، نتیجه پرداخت به نوع و فرمولاسیون فیلامنت ABS نیز وابسته است. ممکن است دو فیلامنت با مشخصات ظاهری مشابه، واکنش یکسانی به استون نشان ندهند. کیفیت چاپ اولیه، ارتفاع لایه و هندسه مدل نیز میتوانند روی نتیجه نهایی تاثیر گذار باشند.
محدودیت دیگر این است که Acetone Vapor Smoothing برای تمام فیلامنتهای Fused filament fabrication قابل استفاده نیست. این روش عمدتاً برای موادی مانند ABS شناخته شده است و نمیتوان نتیجه آن را به PLA یا سایر متریالها تعمیم داد. در نهایت، پرداخت با استون یک فرآیند شیمیایی است و استون مادهای قابل اشتعال محسوب میشود. بنابراین علاوه بر انتخاب صحیح متریال، رعایت اصول ایمنی، تهویه مناسب و دور نگه داشتن استون و بخارات آن از شعله، جرقه و منابع اشتعال ضروری است.
جمعبندی
رفع خطوط لایه فیلامنت ABS فرآیندی است که نیازمند بررسی همزمان چند عامل مختلف است؛ از تنظیمات دما، ارتفاع لایه، جریان اکسترود و سرعت چاپ گرفته تا وضعیت مکانیکی چاپگر و شرایط نگهداری فیلامنت. رعایت اصولی این موارد، در بیشتر موارد بهتنهایی میتواند منجر به رفع خطوط لایه فیلامنت ABS شود. در صورتی که پس از اعمال این تنظیمات همچنان اثری از خطوط لایه باقی بماند، استفاده از روشهای پرداخت سطح مانند سمبادهزنی یا پرداخت با بخار استون میتواند نتیجه نهایی را به سطحی کاملاً صاف و حرفهای تبدیل کند.
پیش از شروع چاپ نیز پیشنهاد میشود با مطالعه راهنمای خرید فیلامنت پرینتر سه بعدی، فیلامنتی با کیفیت و مناسب انتخاب کنید تا از همان ابتدا احتمال بروز خطوط لایه به حداقل برسد. برای دستیابی به بهترین نتیجه، استفاده از فیلامنت باکیفیت نقش تعیینکنندهای در کاهش خطوط لایه دارد. میتوانید فیلامنتهای ABS با کیفیت را از آذرین تهیه کنید و تجربه چاپی صافتر و حرفهایتر داشته باشید.
با ترکیب تنظیمات صحیح چاپ (دما، ارتفاع لایه، فلو ریت و سرعت) و در صورت نیاز استفاده از روشهای پرداخت سطح مانند بخار استون، میتوان خطوط لایه را تا حد بسیار زیادی کاهش داد یا عملاً از بین برد.
بله. نازل فرسوده یا دارای سوراخ نامنظم میتواند باعث اکستروژن ناهماهنگ مواد و در نتیجه بروز خطوط لایه نامنظم روی سطح قطعه شود.
این موضوع معمولاً نشاندهنده یک مشکل مکانیکی موضعی، مانند لقی در یکی از محورهای چاپگر، یا تغییر جریان هوا در آن ناحیه مشخص از فضای چاپ است.
استفاده از محفظه چاپ الزامی نیست، اما در محیطهایی که نوسان دما یا جریان هوا وجود دارد، بهطور قابلتوجهی به بهبود کیفیت سطح و کاهش خطوط لایه کمک میکند.