انتخاب نازل پرینتر سه بعدی؛ راهنمای کامل قطر و جنس نازل

در پرینت سهبعدی FDM، نازل کوچکترین بخش دستگاه است، اما تأثیر آن بر کیفیت و عملکرد قطعهی نهایی بسیار زیاد است، زیرا تمام مواد مصرفی پرینتر از همین سوراخ کوچک عبور میکنند. قطر نازل بر پهنای خطوط پرینت، ارتفاع لایه، سرعت و میزان جزئیات اثر میگذارد و جنس آن نیز تعیین میکند که نازل با چه فیلامنتهایی سازگار است و چقدر دوام میآورد. از این رو انتخاب نازل پرینتر سه بعدی را باید تصمیمی فنی و سنجیده دانست، نه انتخابی که بهطور پیشفرض همراه دستگاه رسیده است.
بیشتر پرینترهای سهبعدی با نازل ۰.۴ میلیمتری عرضه میشوند، اما این اندازه برای همهی پروژهها مناسب نیست. اگر هنوز برای خرید پرینتر سه بعدی تصمیم نگرفتهاید، بدانید انتخاب نازل نیز بهاندازهی انتخاب دستگاه اهمیت دارد؛ بسته به هدف شما، نازل ۰.۲، ۰.۶ یا ۰.۸ میلیمتر ممکن است گزینهی بهتری باشد. در ادامه نقش نازل، اثر قطر و جنس آن، و روشی عملی برای انتخاب را بررسی میکنیم.
نقش نازل در فرایند پرینت سهبعدی
در پرینترهای FDM، رشتهای پلاستیکی به نام فیلامنت وارد بخش گرمایی دستگاه، یعنی هاتاند (Hotend)، میشود و در آنجا گرم و نرم میگردد. سپس این مادهی نرم از سوراخ نازل بیرون رانده میشود و پرینتر آن را بهصورت خطوطی باریک و پیوسته بر سطح مینشاند. قطعهی نهایی از روی هم قرار گرفتن هزاران لایهی چنین خطوطی پدید میآید. بنابراین هر ویژگی نازل که بر شکل یا رفتار این خط پلاستیکی اثر بگذارد، در نتیجهی کار نیز دیده میشود. نازل، مانند بسیاری از قطعات دیگر دستگاه، جزو مواردی است که هنگام خرید لوازم جانبی پرینتر سه بعدی باید به آن توجه ویژهای شود. سه ویژگی در این میان اهمیت بیشتری دارند:
- قطر سوراخ: پهنای خط پلاستیک و در نتیجه میزان جزئیات و سرعت پرینت را تعیین میکند.
- جنس بدنه: میزان انتقال گرما، مقاومت در برابر سایش و توانایی کار با فیلامنتهای گوناگون به آن بستگی دارد.
- سازگاری با دستگاه: هر پرینتر نوع رزوه و اندازهی مشخصی را میپذیرد و نازل باید با آن مطابقت داشته باشد.
قطرهای رایج نازل و کاربرد هر یک
نازلهای پرینتر سهبعدی در قطرهای گوناگونی عرضه میشوند و هر کدام برای نوع خاصی از کار مناسبترند. پیش از خرید، بهتر است با کاربرد هر قطر آشنا شوید تا انتخابتان با نیاز واقعی پروژه هماهنگ باشد.
نازل ۰.۲ تا ۰.۲۵ میلیمتر
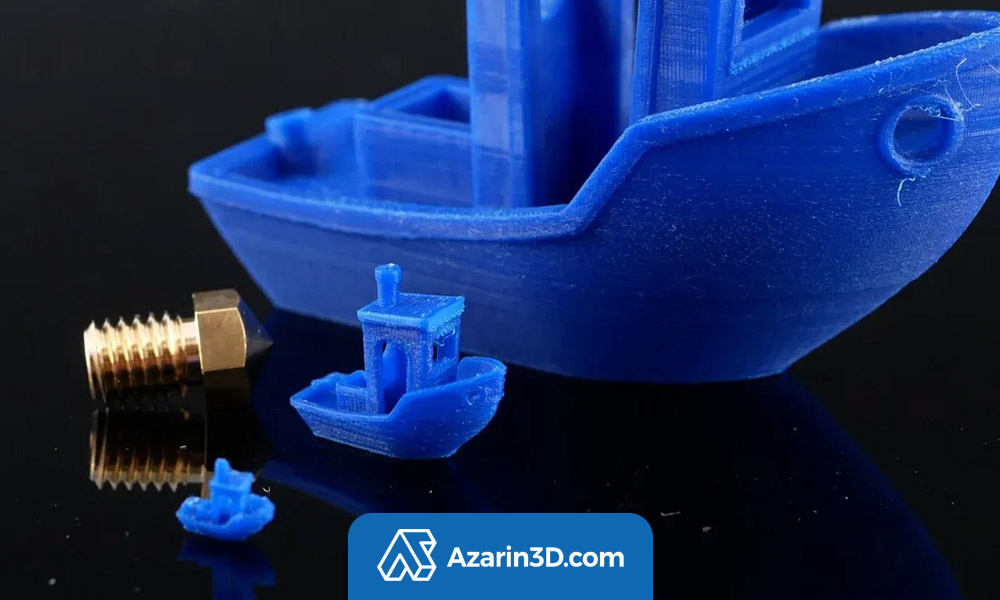
نازلهای با قطر کم برای مدلهای کوچک و پروژههایی مناسباند که جزئیات ظریف در آنها اهمیت زیادی دارد، مانند مینیاتور، فیگورهای کوچک، نوشتههای ریز و گوشههای ظریف. خطوط پلاستیک در این حالت باریکتر است و لبهها و انحناها با وضوح بیشتری شکل میگیرند. در مقابل، زمان پرینت بهطور محسوسی افزایش مییابد و مدلی که با نازل ۰.۴ در چند ساعت آماده میشود، ممکن است با نازل ۰.۲ چندین برابر زمان لازم داشته باشد. افزون بر این، سوراخ کوچکتر احتمال گرفتگی را بیشتر میکند، از این رو استفاده از فیلامنت تمیز و باکیفیت در این حالت اهمیت دو چندان دارد. در صورت بروز گرفتگی هم بهتر است پیش از هر اقدامی، روش تمیز کردن نازل چاپگر سهبعدی بدون باز کردن آن را امتحان کنید.
نازل ۰.۴ میلیمتر
این قطر رایجترین اندازه در پرینترهای خانگی است و انتخابی متعادل و همهکاره برای بسیاری از پروژههای FDM به شمار میرود، زیرا ترکیبی مناسب از سرعت، جزئیات و سهولت استفاده را فراهم میکند. با این نازل میتوان بیشتر قطعات روزمره، از قطعات یدکی و نگهدارندهها گرفته تا مدلهای دکوری و نمونههای اولیه، را با کیفیتی قابلقبول ساخت. برای کاربرانی که تازه کار را آغاز کردهاند، توصیه میشود چند ماهی با همین نازل کار کنند تا با رفتار دستگاه، خصوصیات فیلامنت و نیازهای واقعی خود آشنا شوند. تجربهی حاصل از این دوره، تصمیمگیری دربارهی قطرهای دیگر را بسیار آسانتر میکند.
نازل ۰.۶ میلیمتر
نازل ۰.۶ برای قطعات کاربردی، مدلهای بزرگتر و پروژههایی که سرعت پرینت در آنها اهمیت بیشتری دارد، گزینهای متعادل است. خطوط ضخیمتر موجب کوتاهتر شدن زمان پرینت میشود و چون سطح تماس هر خط با لایهی زیرین بیشتر است، چسبندگی لایهها نیز معمولاً بهتر میشود. بخشی از جزئیات ظریف در این حالت از دست میرود، اما در قطعاتی مانند پایه، بست و بدنهی دستگاه معمولاً مشکلی ایجاد نمیکند.
نازل ۰.۸ میلیمتر و بزرگتر
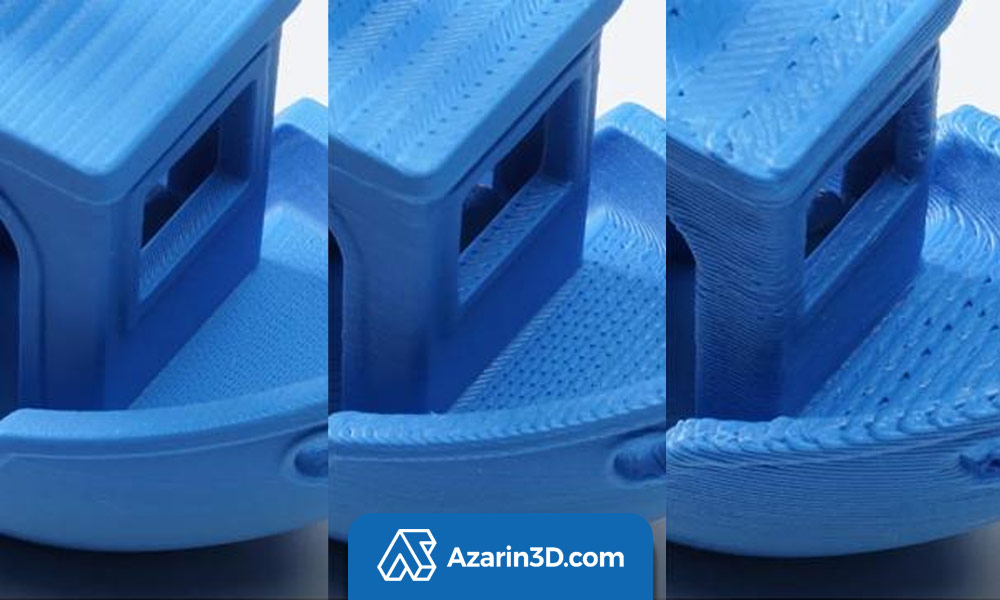
قطرهای ۰.۸، ۱.۰ و ۱.۲ میلیمتر برای قطعات بسیار بزرگ، نمونههای اولیه و پروژههایی مناسباند که سرعت و حجم خروجی در آنها بر جزئیات ظریف اولویت دارد. لایهها در این حالت ضخیمتر میشوند و پرینت با سرعت بسیار بالاتری انجام میگیرد، اما سطح قطعه زبرتر میشود و جزئیات ریز از میان میرود.
مقایسهی سریع قطر نازل پرینتر سه بعدی
برای اینکه در یک نگاه بتوانید قطرهای مختلف نازل را با هم مقایسه کنید، ویژگیهای اصلی هر کدام در جدول زیر کنار هم آمده است.
|
قطر نازل (میلیمتر) |
مناسب برای |
سرعت |
جزئیات |
ارتفاع لایهی تقریبی (میلیمتر) |
|
۰.۲ تا ۰.۲۵ |
مینیاتور و مدلهای ظریف |
بسیار کم |
بسیار بالا |
حدود ۰.۰۵ تا ۰.۲ |
|
۰.۴ |
استفادهی عمومی |
متوسط |
خوب |
حدود ۰.۱ تا ۰.۳۲ |
|
۰.۶ |
قطعات کاربردی و بزرگ |
بالا |
متوسط |
حدود ۰.۱۵ تا ۰.۴۸ |
|
۰.۸ |
پرینت حجیم و سریع |
بسیار بالا |
کم |
حدود ۰.۲ تا ۰.۶۴ |
|
۱.۰ و بالاتر |
نمونهی اولیهی بسیار بزرگ |
فوقالعاده بالا |
بسیار کم |
حدود ۰.۲۵ تا ۰.۸ |
تاثیر قطر نازل بر دقت، سرعت و استحکام
قطر نازل تنها یک عدد فنی نیست؛ چند ویژگی مهم از نتیجهی پرینت را همزمان تحت تأثیر قرار میدهد. در ادامه هر یک از این سه ویژگی را جداگانه بررسی میکنیم.
تأثیر قطر نازل بر دقت و جزئیات
بهطور کلی نازل کوچکتر امکان پرینت خطوط باریکتر و نمایش جزئیات ظریفتر را فراهم میکند. به همین دلیل برای مدلهایی که نوشتههای کوچک، گوشههای ظریف یا جزئیات پیچیده دارند، نازلهایی مانند ۰.۲ یا ۰.۲۵ میلیمتر میتواند مفید باشد. با این حال نازل کوچکتر همیشه به معنای دقت کلی بیشتر در تمام ابعاد قطعه نیست، زیرا کیفیت حرکت پرینتر، کالیبراسیون، تنظیمات اسلایسر و خود مادهی مصرفی نیز تأثیر زیادی در دقت نهایی دارند.
تأثیر قطر نازل بر سرعت پرینت
یکی از مهمترین مزایای نازلهای بزرگتر، امکان پرینت سریعتر است. نازل بزرگتر در هر مسیر میتواند حجم بیشتری از فیلامنت را روی سطح قرار دهد و با افزایش قطر، استفاده از پهنای خط (Line Width) و ارتفاع لایه (Layer Height) بیشتر نیز ممکن میشود. برای قطعات بزرگ یا نمونههای اولیه که جزئیات سطح اهمیت کمتری دارند، نازلهای ۰.۶ و ۰.۸ میلیمتر میتوانند زمان پرینت را بهطور قابلتوجهی کاهش دهند.
با این همه، صرفاً افزایش قطر نازل به معنای افزایش نامحدود سرعت نیست. توانایی هاتاند در ذوب کردن و عبور دادن فیلامنت نیز اهمیت دارد و اگر حجم فیلامنت ورودی از ظرفیت ذوب هاتاند بیشتر شود، کیفیت پرینت کاهش مییابد. اگر دستگاه شما از نوع معمولی است و قصد استفاده از قطرهای بزرگ را دارید، ممکن است به هاتاند با جریان بالا (High Flow) نیاز پیدا کنید.
تأثیر قطر نازل بر استحکام قطعه
نازل بزرگتر امکان ایجاد خطوط ضخیمتر را فراهم میکند و در ترکیب با تعداد دیوارهی مناسب، تنظیم صحیح میزان پرشدگی (Infill)، دمای پرینت و سایر پارامترها میتواند برای ساخت قطعات کاربردی و مقاوم مناسب باشد. با این حال قطر نازل تنها عامل تعیینکنندهی استحکام نیست و عواملی مانند موارد زیر نیز نقش مهمی دارند:
- تعداد دیوارهها (Wall)
- درصد و نوع پرشدگی (Infill)
- ارتفاع لایه
- دمای نازل
- نوع فیلامنت
- جهت قرارگیری قطعه هنگام پرینت
- خنککاری
- چسبندگی میان لایهها
رابطهی قطر نازل سه بعدی و ارتفاع لایه
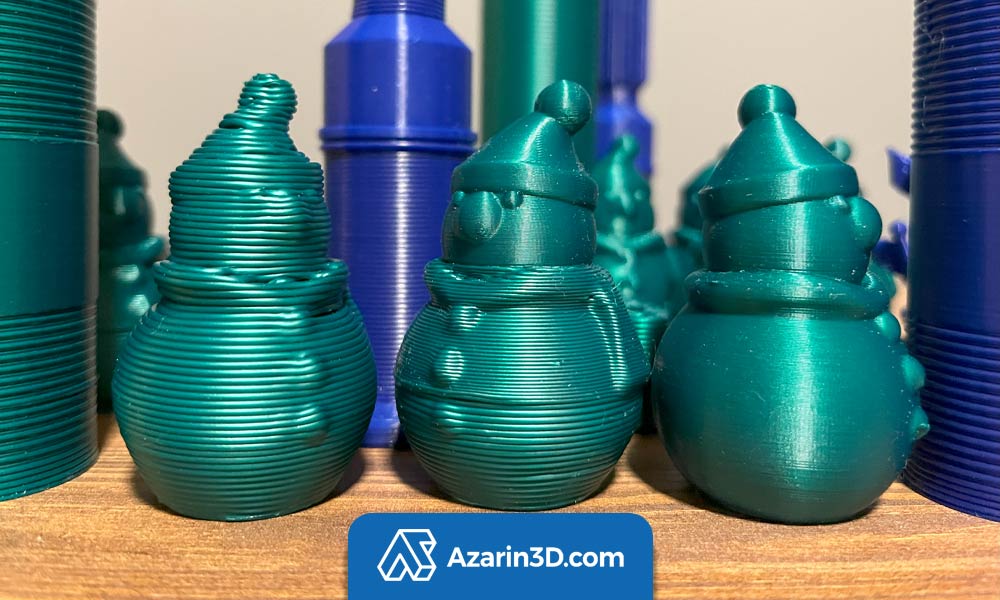
قطر نازل ارتباط مستقیمی با محدودهی مناسب ارتفاع لایه دارد. بهعنوان یک راهنمای رایج، ارتفاع لایه را میتوان تا حدود ۸۰ درصد قطر نازل در نظر گرفت و حد پایین آن را نیز حدود ۲۵ درصد قطر نازل دانست. مقدار دقیق به پرینتر، نازل، مادهی مصرفی و تنظیمات پرینت بستگی دارد. برای نمونه، در نازل ۰.۴ میلیمتری ارتفاع لایهی قابلاستفاده تقریباً میان ۰.۱ تا ۰.۳۲ میلیمتر است و مقادیر مربوط به قطرهای دیگر را میتوانید در جدول مقایسهی بخش قبل ببینید.
اگر ضخامت لایه از این محدوده بیشتر شود، چسبندگی آن به لایهی پیشین ضعیف میگردد و اگر بسیار کم باشد، ماده بهدرستی فشرده نمیشود و کیفیت سطح کاهش مییابد. این اعداد صرفاً راهنمای اولیهاند و برای هر پرینتر بهتر است محدودهی مناسب بهصورت عملی آزمایش شود. همچنین کسی که به لایههای بسیار نازک و سطحی صاف نیاز دارد، نباید نازل بزرگ را برگزیند.
جنس نازل و تأثیر آن بر دوام و سازگاری
جنس نازل تعیین میکند که این قطعه چقدر عمر میکند و با چه فیلامنتهایی میتوان بدون نگرانی کار کرد. در ادامه رایجترین جنسهای موجود را با هم مقایسه میکنیم.
نازل برنجی
برنج رایجترین و ارزانترین گزینه است و گرما را بهخوبی منتقل میکند، به همین دلیل برای فیلامنتهای معمولی مانند PLA، PETG و ABS کاملاً مناسب است. ضعف اصلی آن نرم بودن فلز است؛ فیلامنتهایی که حاوی ذرات سختاند، بهتدریج سوراخ نازل را میسایند و قطر آن را افزایش میدهند.
نازل فولاد ضدزنگ
این نازل از برنج مقاومتر است و گاهی در کاربردهایی که ملاحظات بهداشتی مطرح است، ترجیح داده میشود. انتقال گرمایی آن از برنج کمتر است و ممکن است لازم شود دمای پرینت اندکی افزایش یابد. مقاومت آن در برابر سایش نیز از فولاد سختشده کمتر است.
نازل فولاد سختشده
کسانی که با فیلامنتهای حاوی الیاف کربن یا شیشه و نیز انواع درخشان در تاریکی کار میکنند، بهتر است از همان آغاز نازل فولاد سختشده تهیه کنند. نازل برنجی در برابر این فیلامنتها زود فرسوده میشود، در حالی که فولاد سختشده دوام بسیار بیشتری دارد. قیمت این نازل بالاتر است و به دلیل انتقال گرمایی کمتر، معمولاً باید دما را چند درجه بالاتر تنظیم کرد.
نازلهای ویژه
نازلهایی با نوک یاقوت یا کاربید تنگستن و همچنین انواع مسی و پوششدار نیز عرضه میشوند. این نازلها بیشتر برای کاربران حرفهای و پرینتهای سنگین و مداوم طراحی شدهاند و پیش از خرید باید سازگاری آنها با هاتاند دستگاه بررسی شود.
سازگاری نازل با پرینتر سه بعدی
حتی بهترین نازل نیز در صورتی که با دستگاه سازگار نباشد، کارآمد نخواهد بود. پرینترهای مختلف از رزوهها و ابعاد متفاوتی استفاده میکنند و بعضی برندها نازلهایی با طراحی اختصاصی دارند. پیش از خرید، مشخصات هاتاند دستگاه را در دفترچهی راهنما یا وبسایت سازنده بررسی کنید و از هماهنگی نوع رزوه، طول نازل و حداکثر دمای مجاز اطمینان یابید. در صورت انتخاب قطرهای بزرگ، توان ذوب هاتاند را نیز در نظر بگیرید.
روش گامبهگام برای انتخاب نازل پرینتر سه بعدی مناسب
برای رسیدن به تصمیمی سنجیده، به ترتیب به این پرسشها پاسخ دهید:
- بیشتر چه نوع قطعهای میسازید؟ برای مینیاتور و جزئیات ظریف قطر ۰.۲ یا ۰.۳، برای کاربرد عمومی ۰.۴ و برای قطعات بزرگ و کاربردی ۰.۶ یا ۰.۸ مناسبتر است.
- دقت، سرعت یا استحکام، کدام برایتان مهمتر است؟ اگر سرعت اولویت دارد، قطر بزرگتر و اگر ظرافت اولویت دارد، قطر کوچکتر را برگزینید. اگر استحکام مهم است، علاوه بر قطر به دیوارهها و پرشدگی نیز توجه کنید.
- از چه فیلامنتی استفاده میکنید؟ برای PLA و PETG معمولی نازل برنجی کافی است، اما برای فیلامنتهای ساینده باید نازل فولاد سختشده تهیه شود.
- دستگاه شما چه محدودیتهایی دارد؟ نوع رزوه و توان هاتاند را با نازل مورد نظر تطبیق دهید.
- بودجهی شما چقدر است؟ نازلها قطعاتی ارزاناند و بسیاری از کاربران مجموعهای از قطرهای ۰.۲ تا ۰.۸ تهیه میکنند و بسته به پروژه آنها را جابهجا میکنند.
نکات مهم هنگام تعویض نازل پرینتر سه بعدی
تعویض نازل کار پیچیدهای نیست، اما چند نکتهی ساده باعث میشود این کار بدون آسیب به دستگاه و با نتیجهای درست انجام شود، در ادامه این نکات بررسی می کنیم:
- بسیاری از راهنماها توصیه میکنند نازل را در دمای کاری شل و سفت کنید تا رزوهها آسیب نبینند. در این حالت قطعات بسیار داغاند، بنابراین با احتیاط و ابزار مناسب کار کنید و در صورت تردید، دفترچهی راهنمای دستگاه را ملاک قرار دهید.
- نازل را نه سست ببندید و نه بیش از اندازه سفت کنید؛ نشتی نباید وجود داشته باشد، اما فشار زیاد به رزوه آسیب میزند.
- پس از تعویض، قطر جدید را در نرمافزار برش (اسلایسر) وارد کنید، در غیر این صورت مقدار پلاستیک خروجی بهدرستی محاسبه نمیشود.
- برای اطمینان از عملکرد درست، یک پرینت آزمایشی ساده مانند مکعب بگیرید.
- بهطور دورهای نازل را بررسی کنید و اگر خطوط پرینت نامنظم شد، تعویض آن را در نظر بگیرید.
اشتباهات رایج در انتخاب نازل پرینتر سه بعدی
استفاده از نازل ریز با فیلامنت ساینده. نازل برنجی ۰.۲ همراه با فیلامنت کربنفایبر هم دچار گرفتگی میشود و هم بهسرعت فرسوده میگردد. این تصور که نازل بزرگتر همیشه بهتر است. نازل بزرگ سرعت را افزایش میدهد، اما اگر مدل جزئیات ظریفی داشته باشد، نتیجهی مطلوبی به دست نمیآید. فراموشکردن تنظیمات نرمافزار. پس از تعویض نازل، پهنای خط و ضخامت لایه باید با قطر جدید هماهنگ شود. بیتوجهی به توان هاتاند. اگر دستگاه نتواند فیلامنت کافی را ذوب کند، نازل بزرگ نیز سرعت را افزایش نمیدهد.
نتیجهگیری
انتخاب نازل پرینتر سهبعدی باید بر اساس نوع پروژه، دقت مورد نیاز و سرعت چاپ انجام شود. نازلهای کوچکتر برای ایجاد جزئیات ظریف مناسب هستند، در حالی که نازلهای بزرگتر امکان چاپ سریعتر و ایجاد خطوط ضخیمتر را فراهم میکنند. همچنین جنس نازل باید متناسب با نوع فیلامنت انتخاب شود؛ برای فیلامنتهای معمولی نازل برنجی گزینه مناسبی است و برای فیلامنتهای ساینده، استفاده از نازل فولاد سختشده توصیه میشود. البته کیفیت و استحکام نهایی قطعه تنها به نازل وابسته نیست و عواملی مانند ارتفاع لایه، پهنای خط، ضخامت دیواره، میزان پرشدگی، دمای چاپ و نوع فیلامنت نیز نقش مهمی دارند.
اگر برای انتخاب نازل مناسب، تنظیمات چاپ یا اجرای پروژههای پرینت سهبعدی به راهنمایی تخصصی نیاز دارید، میتوانید از خدمات آذرین استفاده کنید تا متناسب با نیاز و نوع قطعه، راهکار مناسب برای چاپ با دقت و کیفیت مطلوب انتخاب شود.
خیر. استحکام قطعه علاوه بر قطر نازل، به عواملی مانند ضخامت دیواره، میزان پرشدگی، دما، نوع فیلامنت و جهت چاپ نیز بستگی دارد.
برای بیشتر کاربردها، نازل ۰.۴ میلیمتر استاندارد و مناسب است. نازلهای ۰.۲ و ۰.۳ برای جزئیات بیشتر و نازلهای ۰.۶ و ۰.۸ برای چاپ سریعتر و قطعات بزرگتر استفاده میشوند.
نازل ۰.۴ میلیمتر کیفیت و جزئیات مناسبی ارائه میدهد، در حالی که نازل ۰.۶ میلیمتر برای سرعت چاپ بالاتر مناسبتر است. انتخاب نهایی به نوع پروژه بستگی دارد.
بله، در بیشتر پرینترها امکان تعویض نازل وجود دارد؛ اما باید سازگاری نازل با مدل دستگاه و رزوه آن بررسی شود.
برای فیلامنتهایی مانند PLA و PETG، نازل برنجی گزینه مناسبی است. برای فیلامنتهای ساینده، نازل فولاد سختشده مقاومت بیشتری در برابر سایش دارد.
زمان مشخصی ندارد و به نوع نازل و فیلامنت بستگی دارد. کاهش کیفیت چاپ، گرفتگی مکرر یا ساییدگی سوراخ نازل میتواند نشانه زمان تعویض باشد.
بله. پس از تعویض نازل باید قطر آن در نرمافزار اسلایسر تنظیم شود و در صورت نیاز، پهنای خط و ضخامت لایه نیز تغییر کند.