صاف کردن سطح پرینت ASA؛ روشهای پرداخت

صاف کردن سطح پرینت ASA یکی از مراحل مهم برای بهبود ظاهر قطعات چاپ سهبعدی و آمادهسازی آنها برای استفاده نهایی است. خطوط لایه، آثار ساپورت و ناهمواریهای سطحی ممکن است پس از چاپ باقی بمانند و برای دستیابی به سطحی صافتر، به پرداخت نیاز داشته باشند. انتخاب روش مناسب به کیفیت سطح مورد انتظار، شکل قطعه و حساسیت ابعادی آن بستگی دارد.
در این راهنما، روشهای پرداخت سطح ASA را بررسی میکنیم؛ از سنبادهکاری دستی و استفاده از پرایمر پرکننده برای آمادهسازی سطح پیش از رنگآمیزی تا روشهای شیمیایی، در صورت سازگاری با ترکیب فیلامنت. همچنین با مزایا و محدودیتهای هر روش و نکات مهمی آشنا میشوید که به کاهش ناهمواریها، حفظ جزئیات و جلوگیری از تغییر ابعاد قطعه کمک میکنند.
چرا قطعات چاپشده با ASA به پرداخت سطح نیاز دارند؟
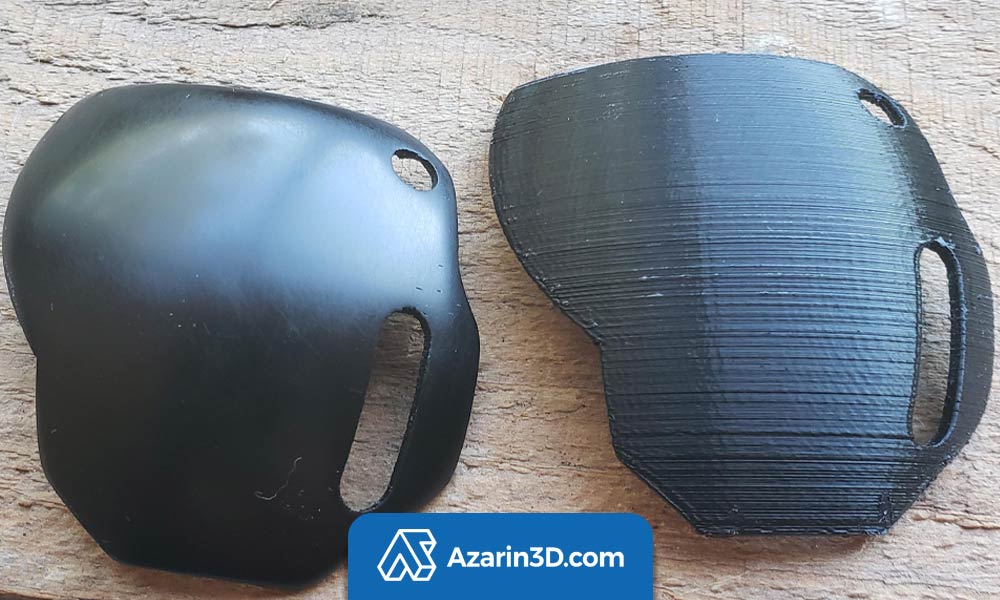
در پرینت سهبعدی FDM، قطعه با قرارگیری لایههای متوالی فیلامنت ساخته میشود. به همین دلیل، خطوط لایه، ناهمواریهای سطحی و آثار محل اتصال ساپورتها ممکن است پس از چاپ روی قطعه باقی بمانند. تنظیمات نامناسب چاپ نیز میتواند باعث ایجاد برجستگیها یا کاهش یکنواختی سطح شود.
پرداخت سطح ASA با هدف کاهش این ناهمواریها، بهبود ظاهر قطعه و آمادهسازی آن برای استفاده نهایی انجام میشود. روش و میزان پرداخت به کاربرد قطعه و کیفیت سطح موردنیاز بستگی دارد. برای مثال، یک محفظه صنعتی ممکن است تنها به حذف برجستگیهای اضافی نیاز داشته باشد؛ در مقابل، قطعهای که قرار است رنگآمیزی شود، به آمادهسازی دقیقتر و سطحی یکنواختتر احتیاج دارد.
بااینحال، پرداخت سطح با اصلاح عیوب ساختاری تفاوت دارد. سنبادهکاری و سایر روشهای پرداخت نمیتوانند بهتنهایی مشکلاتی مانند تاببرداشتن قطعه، کمبود مواد یا اتصال ضعیف بین لایهها را برطرف کنند. بنابراین، پیش از شروع پرداخت، باید وضعیت قطعه بررسی شود تا روش مناسب بر اساس نوع عیب و کیفیت سطح موردنیاز انتخاب شود. همچنین، خرید فیلامنت پرینتر سه بعدی باکیفیت و متناسب با دستگاه و کاربرد قطعه میتواند به کاهش برخی مشکلات چاپ کمک کند.
روشهای صاف کردن سطح پرینت ASA
برای پرداخت قطعات ASA، چند روش قابل بررسی وجود دارد. انتخاب روش مناسب به میزان ناهمواری، هندسه قطعه، کیفیت نهایی مورد انتظار و حساسیت ابعادی آن بستگی دارد. اگر قصد تهیه مواد اولیه برای چاپ سهبعدی را دارید، میتوانید پیش از خرید فیلامنت ABS ویژگیهای این متریال را با ASA مقایسه کنید تا انتخاب مناسبتری داشته باشید.
مراحل سنبادهکاری پرینت ASA
سنبادهکاری یکی از روشهای قابلکنترل برای صاف کردن سطح قطعات چاپشده با فیلامنت ASA است. با انتخاب زبری مناسب و کاهش تدریجی زبری سنباده، میتوان برجستگیها و خطوط لایه را کاهش داد و سطحی یکنواختتر ایجاد کرد. برای جلوگیری از آسیب به جزئیات و تغییر ابعاد قطعه، بهتر است این فرایند را مرحلهبهمرحله انجام دهید.
مرحله اول: بررسی سطح قطعه
پیش از شروع کار، سطح قطعه را از نظر خطوط لایه، برجستگیها و آثار ساپورت بررسی کنید. مشخص کردن قسمتهای نیازمند پرداخت کمک میکند از سنبادهکاری غیرضروری بخشهای صاف یا حساس جلوگیری شود.
مرحله دوم: سنبادهکاری اولیه
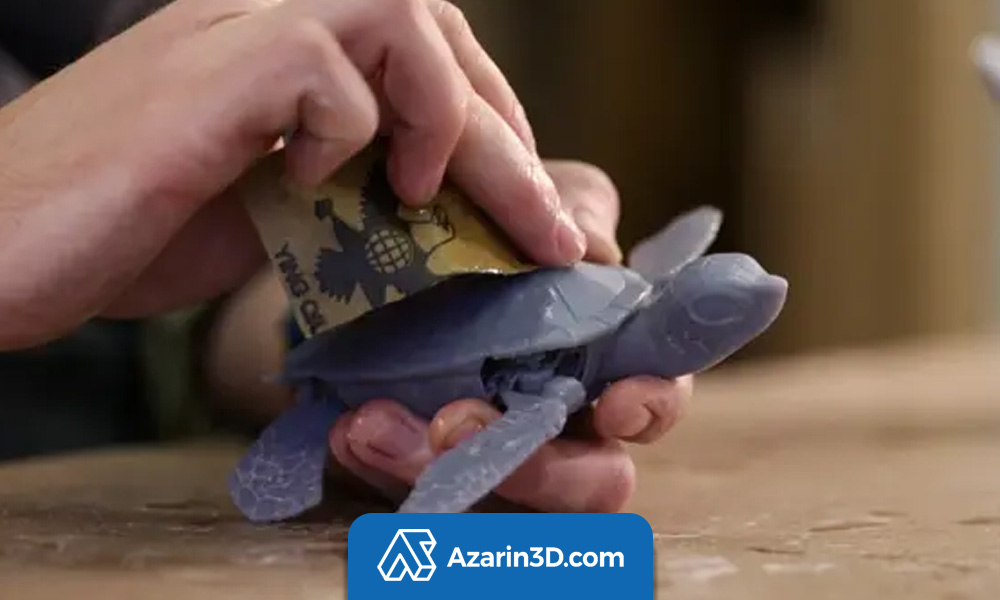
برای کاهش ناهمواریهای محسوس، از سنباده با زبری متناسب با وضعیت سطح استفاده کنید. اگر قطعه دارای جزئیات ظریف یا دیوارههای نازک است، از سنباده بسیار زبر شروع نکنید؛ زیرا خراشهای عمیق ممکن است به مراحل بیشتری برای اصلاح نیاز داشته باشند.
مرحله سوم: استفاده از سنباده نرمتر
پس از کاهش برجستگیهای اصلی، بهتدریج از سنبادههای نرمتر استفاده کنید. هدف این مرحله، کاهش خطوخشهای ایجادشده در مرحله قبل و یکنواختتر کردن سطح است. بهتر است پس از هر مرحله، سطح را بررسی کنید و تنها در صورت نیاز به سنبادهکاری ادامه دهید.
مرحله چهارم: تمیز کردن سطح
پس از پایان سنبادهکاری، گردوغبار و ذرات باقیمانده را با روش مناسب پاک کنید. سپس سطح را در نور مناسب بررسی کنید تا مشخص شود آیا هنوز به پرداخت بیشتری نیاز دارد یا خیر. پیش از استفاده از پرایمر یا رنگ، مطمئن شوید سطح کاملاً تمیز و مطابق دستورالعمل محصول آماده شده است.
مرحله پنجم: آمادهسازی برای رنگآمیزی
اگر قصد رنگآمیزی قطعه را دارید، پس از تمیز کردن سطح میتوانید از پرایمر سازگار با پلاستیک استفاده کنید. نوع پرایمر، زمان خشک شدن و روش آمادهسازی باید مطابق دستورالعمل سازنده انتخاب شوند. در صورت نیاز، پس از خشک شدن پرایمر میتوان سطح را با سنباده نرم پرداخت کرد تا برای رنگآمیزی نهایی آماده شود.
نکات مهم هنگام سنبادهکاری ASA
سنبادهکاری قطعات بزرگ یا دارای شیارها و جزئیات پیچیده ممکن است زمانبر باشد. برای حفظ کیفیت قطعه، به این نکات توجه کنید:
-
از وارد کردن فشار زیاد به لبهها، گوشهها و بخشهای نازک خودداری کنید تا ابعاد قطعه تغییر نکند.
-
پیش از استفاده از سنباده زبر، آن را روی قسمت کمدید یا نمونه آزمایشی امتحان کنید.
-
هنگام سنبادهکاری، از عینک محافظ و ماسک مناسب ذرات استفاده کنید و تا حد امکان از پراکنده شدن گردوغبار پلاستیک در محیط جلوگیری کنید.
-
برای قطعاتی که دقت ابعادی بالایی نیاز دارند، میزان برداشت ماده از سطح را به حداقل برسانید.
پرداخت شیمیایی ASA با بخار استون
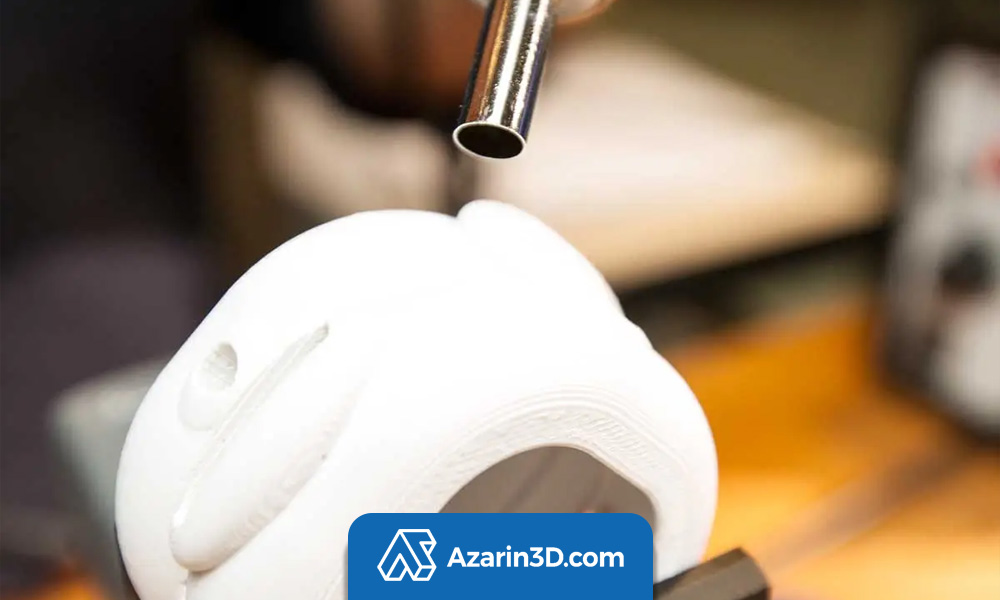
پرداخت شیمیایی یکی دیگر از روشهای مورد استفاده برای کاهش خطوط لایه روی برخی قطعات چاپشده با ASA است. در این روش، بخار حلال میتواند لایه بیرونی پلیمر را نرم کند و باعث شود بخشی از ناهمواریهای سطحی کاهش پیدا کنند. پس از خروج از شرایط پرداخت و سخت شدن مجدد سطح، قطعه ممکن است ظاهر یکدستتر و براقتری پیدا کند.
استون برای پرداخت بخار برخی فرمولاسیونهای ASA و مواد مشابه استفاده میشود؛ بااینحال، نتیجه نهایی به ترکیب فیلامنت، هندسه قطعه و شرایط فرآیند بستگی دارد. بنابراین، سازگاری متریال با حلال باید پیش از پرداخت قطعه اصلی بررسی شود.
مزایای پرداخت با بخار استون
پرداخت با بخار استون در صورت سازگاری متریال با این فرایند، میتواند راهی برای بهبود ظاهر قطعات چاپ سهبعدی باشد. این روش با نرمکردن لایه سطحی پلیمر، به کاهش برخی ناهمواریها کمک میکند و ممکن است نیاز به پرداخت دستی را کاهش دهد. از مهمترین مزایای این روش میتوان به موارد زیر اشاره کرد:
-
کاهش خطوط لایه: کمک به محو شدن بخشی از خطوط قابلمشاهده روی سطح قطعه.
-
بهبود ظاهر سطح: ایجاد سطحی صافتر و در برخی موارد براقتر.
-
پرداخت سطوح پیچیده: کاهش نیاز به سنبادهکاری دستی در بعضی نواحی دشوار.
-
کاهش زمان پرداخت دستی: امکان کوتاهتر شدن فرایند آمادهسازی سطح در شرایط مناسب.
-
بهبود جلوه ظاهری قطعات: مناسب برای برخی قطعات تزئینی و نمونههای نمایشی.
توجه: میزان اثرگذاری بخار استون به ترکیب فیلامنت ASA بستگی دارد و نباید آن را برای تمام انواع ASA روشی مؤثر و تضمینشده دانست.
محدودیتهای پرداخت شیمیایی
در کنار مزایا، این روش محدودیتهایی نیز دارد. نرم شدن بیش از حد سطح ممکن است باعث گرد شدن لبهها، از بین رفتن جزئیات ظریف، ایجاد ناهمواری یا تغییر ابعاد قطعه شود. به همین دلیل، پرداخت شیمیایی برای قطعاتی که تلرانس ابعادی دقیقی دارند، بدون آزمون اولیه توصیه نمیشود.
پیش از انتخاب این روش، موارد زیر را در نظر بگیرید:
-
سازگاری حلال با فیلامنت مورد استفاده را بررسی کنید.
-
نتیجه را ابتدا روی نمونهای از همان متریال آزمایش کنید.
-
برای قطعات نازک، اتصالات دقیق و بخشهای دارای جزئیات ظریف، احتمال تغییر شکل را در نظر بگیرید.
-
از تماس کنترلنشده با حلال و قرار گرفتن در معرض بخار آن خودداری کنید.
هشدار ایمنی: استون مایعی فرّار و بهشدت قابل اشتعال است و بخار آن نیز خطر آتشسوزی ایجاد میکند. پرداخت با بخار باید صرفاً در تجهیزات مناسب و شرایط کنترلشده، با رعایت دستورالعمل ایمنی ماده و تهویه ایمن انجام شود. از شعله، جرقه و منابع اشتعال دوری کنید و از گرم کردن غیراصولی استون یا ساخت محفظه بخار بدون کنترل خطرات آن خودداری کنید.
اگر امکان فراهم کردن شرایط ایمن وجود ندارد، سنبادهکاری و استفاده از پرایمر پرکننده گزینههای مناسبتری هستند.
استفاده از پرایمر پرکننده برای صاف کردن سطح ASA
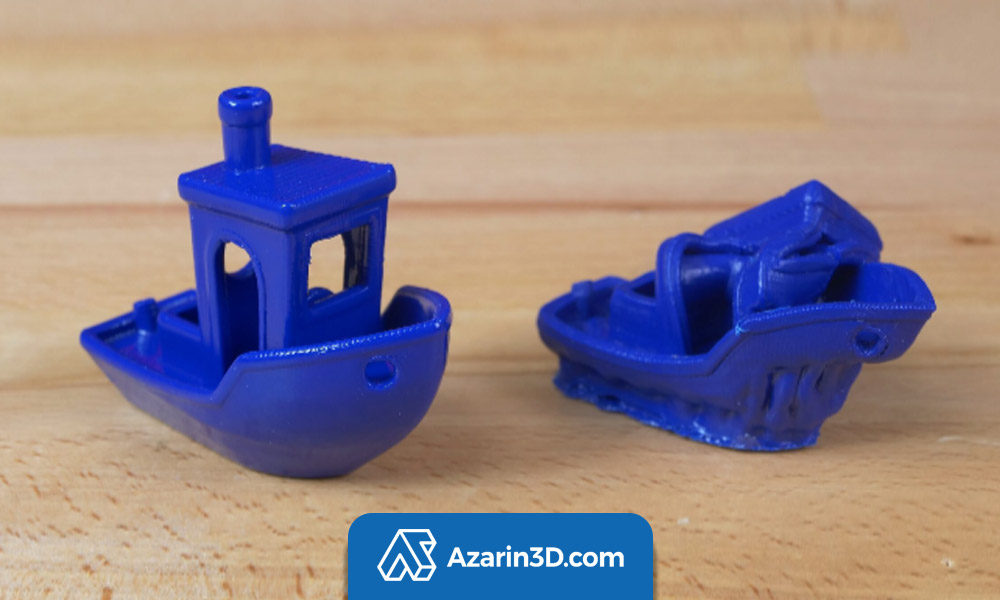
اگر هدف، آمادهسازی قطعه برای رنگآمیزی است، استفاده از پرایمر پرکننده میتواند به کاهش آثار خطوط لایه و ناهمواریهای سطحی کمک کند. این محصولات برای پر کردن برخی فرورفتگیهای جزئی طراحی شدهاند و پس از خشک شدن، امکان سنبادهکاری و آمادهسازی سطح برای رنگ نهایی را فراهم میکنند.
این روش بهخصوص برای قابها، محفظهها، قطعات دکوراتیو و مدلهایی که ظاهر نهایی آنها اهمیت دارد، کاربردی است.
مراحل استفاده از پرایمر پرکننده برای صاف کردن سطح ASA
مزیت این روش آن است که میتوان با بررسی سطح در هر مرحله، میزان پرداخت را کنترل کرد. بااینحال، پرایمر جایگزین اصلاح عیوب عمیق یا ساختاری نیست و انتخاب محصول نامناسب ممکن است به چسبندگی ضعیف یا ناسازگاری پوشش منجر شود.
۱. سطح قطعه را از گردوغبار، چربی و آلودگی پاک کنید.
۲. پرایمر سازگار با ASA و پوشش نهایی را طبق دستورالعمل سازنده اعمال کنید.
۳. اجازه دهید پرایمر به مدت توصیهشده خشک شود.
۴. سطح را با سنباده مناسب و فشار کنترلشده صاف کنید.
۵. در صورت باقی ماندن ناهمواری، مراحل پوششدهی و سنبادهکاری را در صورت مجاز بودن تکرار کنید.
۶. پس از آماده شدن سطح، رنگ سازگار را اعمال کنید.
آیا سشوار صنعتی برای صاف کردن سطح ASA مناسب است؟
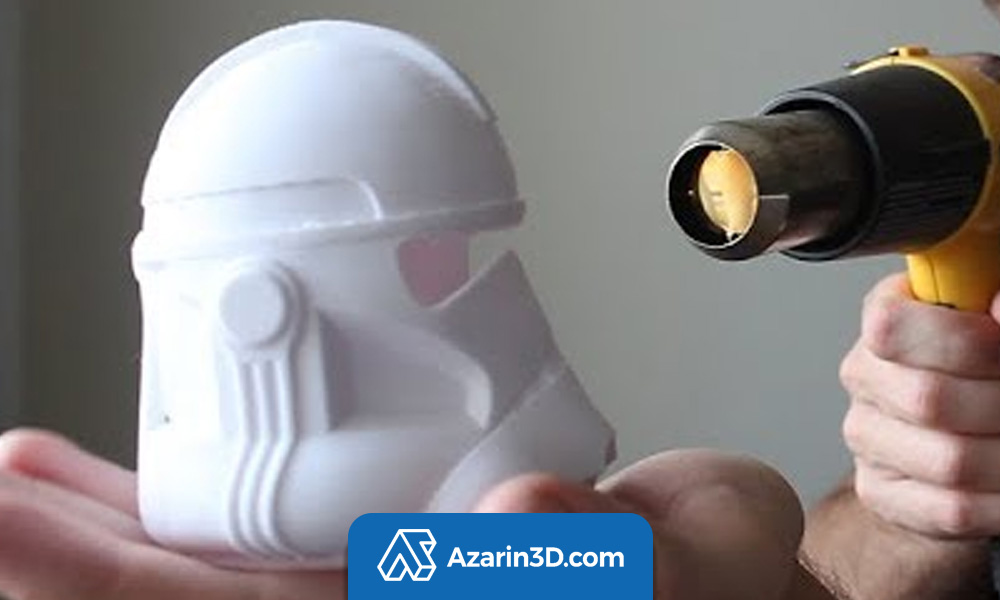
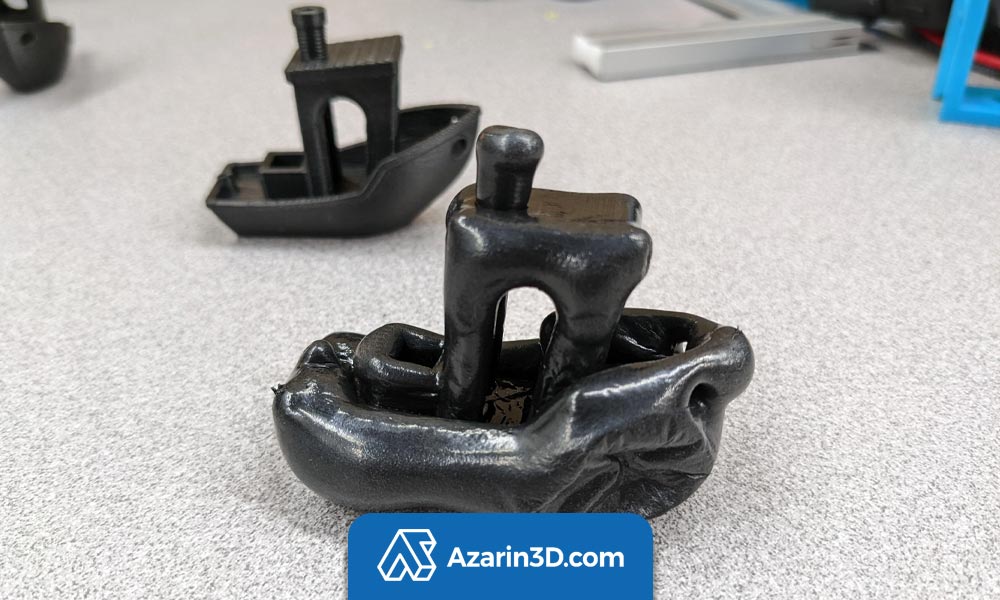
سشوار صنعتی یا Heat Gun با افزایش دمای سطح میتواند باعث نرم شدن موضعی پلاستیک شود؛ اما این ویژگی به معنای مناسب بودن آن برای حذف خطوط لایه نیست. حرارت مستقیم ممکن است بهصورت نامتوازن روی سطح اثر بگذارد و باعث ایجاد موج، تغییر شکل، گرد شدن لبهها یا آسیب به جزئیات شود. این خطر در قطعات نازک و مدلهایی که باید ابعاد مشخصی داشته باشند، بیشتر اهمیت پیدا میکند.
به همین دلیل، سشوار صنعتی روش عمومی و قابلاتکایی برای صاف کردن سطح پرینت ASA نیست. برای کاهش خطوط لایه، سنبادهکاری کنترلشده یا استفاده از پرایمر مناسب معمولاً امکان مدیریت بهتری فراهم میکند. اگر فرآیند حرارتی برای یک کاربرد خاص بررسی میشود، باید ابتدا سازگاری آن با متریال و هندسه قطعه ارزیابی شود. همچنین نباید از دمای چاپ فیلامنت بهعنوان دمای مناسب پرداخت سطح استفاده کرد؛ این دو شرایط یکسانی ندارند.
چگونه بهترین روش پرداخت ASA را انتخاب کنیم؟
برای انتخاب روش مناسب، بهتر است ابتدا هدف پرداخت مشخص شود. میزان ناهمواری، حساسیت ابعادی، پیچیدگی هندسه و نیاز به رنگآمیزی، معیارهای اصلی تصمیمگیری هستند. همچنین، بررسی تفاوت فیلامنت ABS و ASA میتواند به انتخاب ماده مناسب برای چاپ قطعات با توجه به ویژگیهای سطحی و کاربرد نهایی آنها کمک کند.
|
روش پرداخت |
مزیت اصلی |
محدودیت مهم |
کاربرد پیشنهادی |
|
سنبادهکاری |
کنترل مستقیم بر میزان برداشت مواد |
زمانبر بودن در قطعات پیچیده |
کاهش خطوط لایه و حذف برجستگیها |
|
بخار استون |
کاهش خطوط لایه و ایجاد سطح براق |
نیاز به کنترل دقیق و رعایت ایمنی |
قطعات سازگار با این روش |
|
پرایمر پرکننده |
آمادهسازی سطح برای رنگآمیزی |
نیاز به خشک شدن و سنبادهکاری مرحلهای |
قابها و قطعات رنگشونده |
|
سشوار صنعتی |
نرم شدن موضعی سطح |
احتمال تغییر شکل و آسیب به جزئیات |
روش عمومی پیشنهادی نیست |
اگر حفظ ابعاد و جزئیات قطعه اهمیت زیادی دارد، سنبادهکاری مرحلهای معمولاً کنترل بیشتری فراهم میکند. برای قطعاتی که قرار است رنگآمیزی شوند، ترکیب سنبادهکاری و پرایمر پرکننده میتواند نتیجه مناسبی ایجاد کند. پرداخت با بخار استون نیز فقط در صورت تأیید سازگاری متریال و فراهم بودن شرایط ایمن قابل بررسی است.
اشتباهات رایج هنگام پرداخت قطعات ASA
پرداخت قطعات چاپشده با فیلامنت ASA به انتخاب روش مناسب و کنترل میزان برداشت مواد بستگی دارد. برخی اشتباهات هنگام سنبادهکاری یا پرداخت شیمیایی میتوانند به سطح، جزئیات و ابعاد قطعه آسیب بزنند. مهمترین این اشتباهات عبارتاند از:
استفاده از سنباده بیش از حد زبر
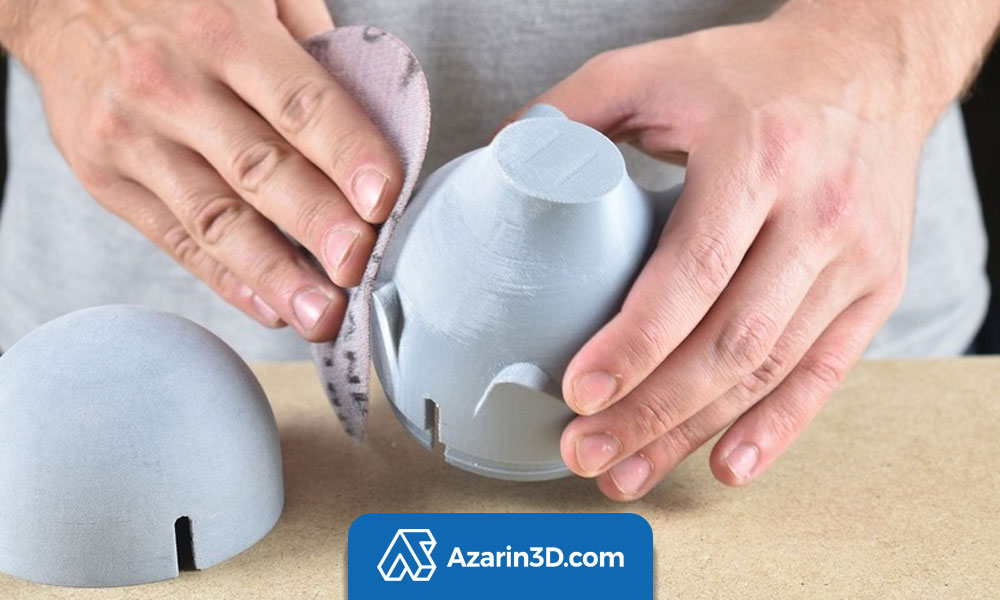
سنباده زبر ممکن است خراشهای عمیقی روی سطح ایجاد کند که حذف آنها به مراحل پرداخت بیشتری نیاز دارد. بهتر است سنبادهکاری با زبری متناسب با وضعیت سطح آغاز شود و سپس بهتدریج از سنبادههای نرمتر استفاده کنید.
وارد کردن فشار زیاد هنگام سنبادهکاری
فشار بیش از حد هنگام سنبادهکاری میتواند گوشهها و لبههای قطعه را تغییر دهد، ضخامت دیوارههای نازک را کاهش دهد یا ابعاد نهایی را تحت تأثیر قرار دهد. برای پرداخت بخشهای حساس، از فشار کنترلشده و حرکات یکنواخت استفاده کنید.
پرداخت شیمیایی بدون آزمون اولیه
تماس نامناسب با حلالها یا استفاده از روشهای شیمیایی ناسازگار با فیلامنت ممکن است باعث تغییر شکل، از بین رفتن جزئیات یا آسیب به سطح شود. پیش از اجرای هر روش شیمیایی، سازگاری آن با ترکیب فیلامنت را بررسی کنید و ابتدا روی یک نمونه آزمایشی نتیجه را بسنجید.
استفاده از حرارت برای حذف سریع خطوط لایه
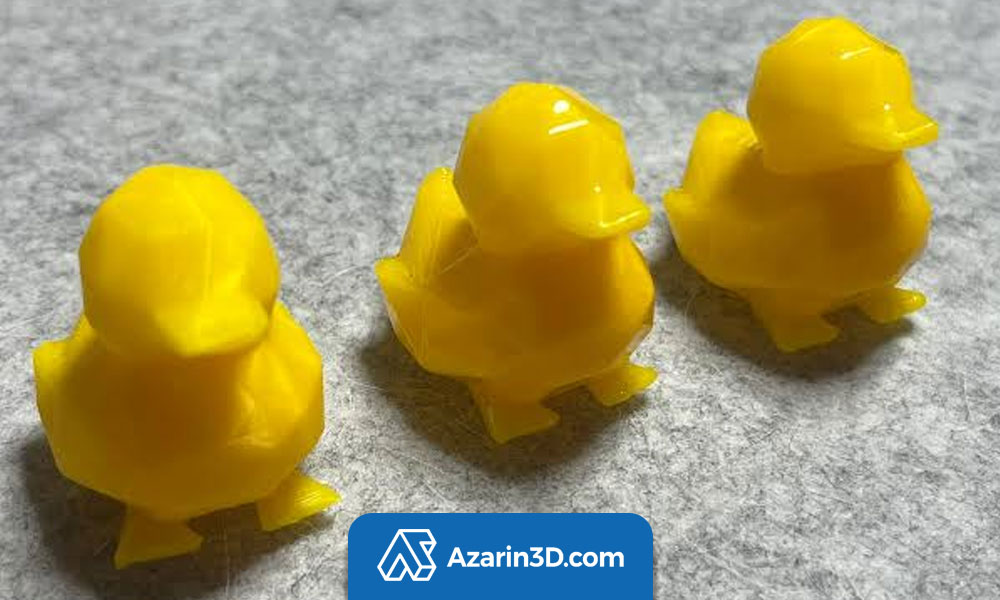
گرمکردن مستقیم سطح با سشوار صنعتی یا ابزارهای مشابه ممکن است باعث نرمشدن موضعی، تغییر شکل و ایجاد ناهمواریهای جدید شود. برای کاهش خطوط لایه، بهتر است از روشهای کنترلپذیر و متناسب با نوع فیلامنت استفاده کنید.
نادیده گرفتن عیوب اولیه چاپ
اگر قطعه دچار کمبود مواد، تاببرداشتن یا اتصال ضعیف بین لایهها باشد، سنبادهکاری و پرداخت سطح بهتنهایی این عیوب را برطرف نمیکنند. در چنین شرایطی، ابتدا باید شدت مشکل بررسی شود تا مشخص شود پرداخت امکانپذیر است یا چاپ مجدد قطعه نتیجه بهتری خواهد داشت.
بهترین روش صاف کردن سطح پرینت ASA چیست؟
انتخاب روش مناسب برای صاف کردن سطح پرینت ASA به کیفیت مورد انتظار و شرایط استفاده از قطعه بستگی دارد. سنبادهکاری برای کاهش تدریجی ناهمواریها و حفظ کنترل روی سطح مناسب است. پرایمر پرکننده نیز میتواند قطعه را برای رنگآمیزی آماده کند. در مقابل، پرداخت شیمیایی با بخار استون در شرایط مناسب امکان کاهش خطوط لایه و ایجاد سطحی براقتر را فراهم میکند، اما به دلیل خطرات ایمنی و احتمال تغییر ابعاد باید با احتیاط بررسی شود. در نهایت، هیچ روش واحدی برای تمام قطعات بهترین گزینه نیست. اگر حفظ هندسه و جزئیات اهمیت دارد، روشهای کنترلپذیرتر را در اولویت قرار دهید و پیش از استفاده از حلال یا پوشش جدید، نتیجه را روی نمونه آزمایشی بررسی کنید.
سخن پایانی
برای صاف کردن سطح پرینت ASA، باید روش پرداخت را متناسب با کیفیت نهایی مورد انتظار، هندسه قطعه و میزان دقت ابعادی موردنیاز انتخاب کنید. سنبادهکاری برای کاهش کنترلشده ناهمواریها، پرایمر پرکننده برای آمادهسازی سطح پیش از رنگآمیزی و پرداخت شیمیایی سازگار با متریال برای کاربردهای خاص قابل بررسی هستند. مطالعه راهنمای خرید فیلامنت پرینتر سه بعدی نیز میتواند به انتخاب فیلامنت مناسب با توجه به کاربرد قطعه و کیفیت سطح موردنیاز کمک کند. در هر روش، توجه به محدودیتها و رعایت نکات ایمنی اهمیت دارد.
اگر برای انتخاب فیلامنت ASA، تجهیزات پرینت سهبعدی یا مواد مصرفی مناسب پروژه خود به راهنمایی نیاز دارید، میتوانید محصولات آذرین 3D را بررسی کنید و برای انتخاب گزینه متناسب با نیاز فنی و کاربرد قطعه خود، از کارشناسان این مجموعه مشاوره بگیرید.
برای صاف کردن سطح قطعات چاپشده با ASA میتوان از سنبادهکاری مرحلهای، پرایمر پرکننده و در شرایط کنترلشده از روشهای پرداخت شیمیایی استفاده کرد. انتخاب روش به میزان زبری سطح، شکل قطعه و دقت ابعادی موردنیاز بستگی دارد.
استون ممکن است سطح برخی فرمولاسیونهای ASA را نرم کند و به کاهش خطوط لایه کمک کند؛ اما نتیجه به ترکیب دقیق فیلامنت و شرایط پرداخت بستگی دارد. استفاده از بخار استون باید با تجهیزات مناسب، تهویه تخصصی و رعایت کامل نکات ایمنی انجام شود.
بهتر است سنبادهکاری را با زبری مناسب برای حذف ناهمواریها شروع کنید و سپس بهتدریج سراغ سنبادههای نرمتر بروید. فشار بیشازحد میتواند سطح را آسیب بزند یا جزئیات ظریف قطعه را از بین ببرد.
بله، پرایمر پرکننده میتواند خطوط لایه و خراشهای ریز را کاهش دهد و سطح را برای رنگآمیزی آماده کند. پیش از استفاده، سازگاری پرایمر با ASA و دستورالعمل سازنده را بررسی کنید.
سشوار صنعتی یا هیتگان ممکن است سطح ASA را بهصورت موضعی نرم کند، اما کنترل دما و میزان حرارت دشوار است. این روش میتواند باعث تغییر شکل، افت جزئیات و تاببرداشتن قطعه شود؛ بنابراین برای پرداخت دقیق، معمولاً سنبادهکاری و پرایمر گزینههای قابلکنترلتری هستند.